

Milliseid HDPE-toru kujundeid saab toruliitmike valmistamise masinaga toota?
Sissejuhatus
Vee-, gaasi- ja tööstuslike vedelike ülekande jaoks kohandatud termoplasttorustikusüsteemide kavandamisel ei pruugi eelvormitud sissepritseliitmikud alati vastata kohandatud paigutusnõuetele. See on koht, kus atoruliitmike valmistamise masinmängu tuleb. Nagu me käsitlesime oma eelmises artiklispõkksulatuskeevitusseadme andmete salvestamine, töökojas valmistatud HDPE liitmikudtoetuge rangelt kontrollitud kuumsulatussulatamisele, täieliku keevisõmbluse jälgitavusega, mis vastab ISO 21307 ja DVS 2207 standarditele. Toruliitmike valmistamise masin (tuntud ka kuimitme nurga all olev põkksulatuskeevitusseade) valmistab kohandatud HDPE liitmikke sirgetest HDPE torusegmentidest, mitte valmis survevaludetailidest.
HDPE-liitmikud, mis on valmistatud toruliitmiku valmistamise masinas
Selles termoplasttorude valmistamise masinas toodetud põhitooted on kohandatud keevitatud HDPE liitmikud. Peamised neli kuju on küünar-, tee-, rist- ja Y-tüüpi liitmikud.
- HDPE küünarnukk: Kohandatud nurga all olevad põlved, kõige tavalisemad 45 kraadi ja 90 kraadi, võivad toota ka mittestandardseid kohandatud paindenurki. See muudab torujuhtme voolu suunda, mida kasutatakse laialdaselt munitsipaalveetorustike ja keemiliste HDPE torustike võrkude jaoks. Erinevad torusegmendid lõigatakse ja sulatatakse kokku, moodustades kumera üleminekuosa.
-

- HDPE tee (T-kujuline): T-kujuline valmistatud tee loob põhitorust 90-kraadise haru. Suure läbimõõduga HDPE torujuhtmete jaoks eelistatakse töökojas valmistatud teesid, eriti kui suurte torude jaoks pole standardseid sissepritseteesid saadaval.
-

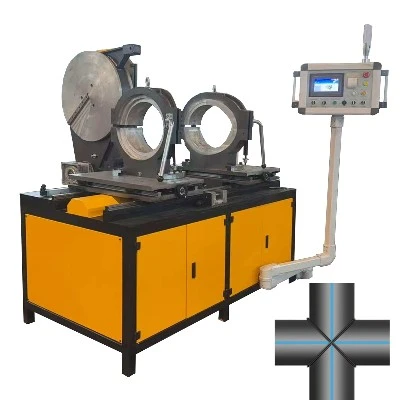
- HDPE ristliitmik:Rist (neljasuunaline) liitmik ühendab neli torujuhet ühes ühenduspunktis. See jagab või ühendab voolu kahes risti asetsevas suunas, mida kasutatakse sageli suurtes veejaotusvõrkudes.
-
- HDPE Y-tüüpi Wye: Y-kujuline (haru wye) liitmik, tavaliselt 45-kraadine või 60-kraadine harunurk. Võrreldes teedega, tagavad Y wyes sujuvama vedeliku ülemineku, vähendavad turbulentsi ja rõhukadu, mida tavaliselt kasutatakse äravoolu- ja tööstusprotsesside torustikes.
-
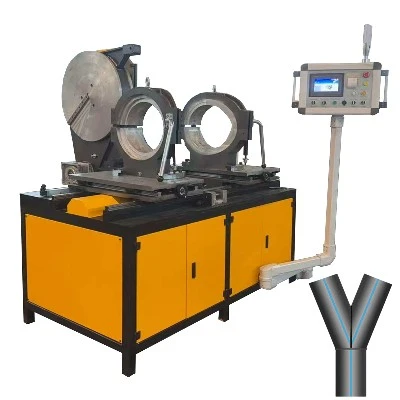
Kõik need valmistatud liitmikud on ehitatud toores HDPE-toru lõikamise teel nõutavate nurkadeni ja seejärel toruliitmike valmistamise masinas toruosade põkkliitmise teel. See toetab PE100 HDPE, PP ja PVDF termoplastseid materjale töökoja kohandatud valmistamiseks.
Kuidas masin valmistab HDPE kohandatud liitmikke
Meie toruliitmike valmistamise masinmitme nurga all olev põkksulatuskeevitusseade, kasutab kuumsulatuse põkksulamise põhimõtet. Sirged HDPE toruosad kinnitatakse klambriga ja joondatud, toruotsad kuumutatakse sulaolekuni, seejärel pressitakse ja sulatatakse täpse hüdraulilise rõhu ja kontrollitud jahutustsüklite all. Paljud mudelid integreerivad keevitusandmete logija, et salvestada automaatselt kõik liitmisparameetrid, mis ühtib meie varasema aruteluga, milles võrreldakse poolautomaatseid jatäisautomaatsed põkksulatuskeevitajad. Need kirjed toetavad projekti kontrollimist ja torujuhtme pikaajalist jälgitavust.
Keevituseelne torude lõikamine: oluline ettevalmistusetapp
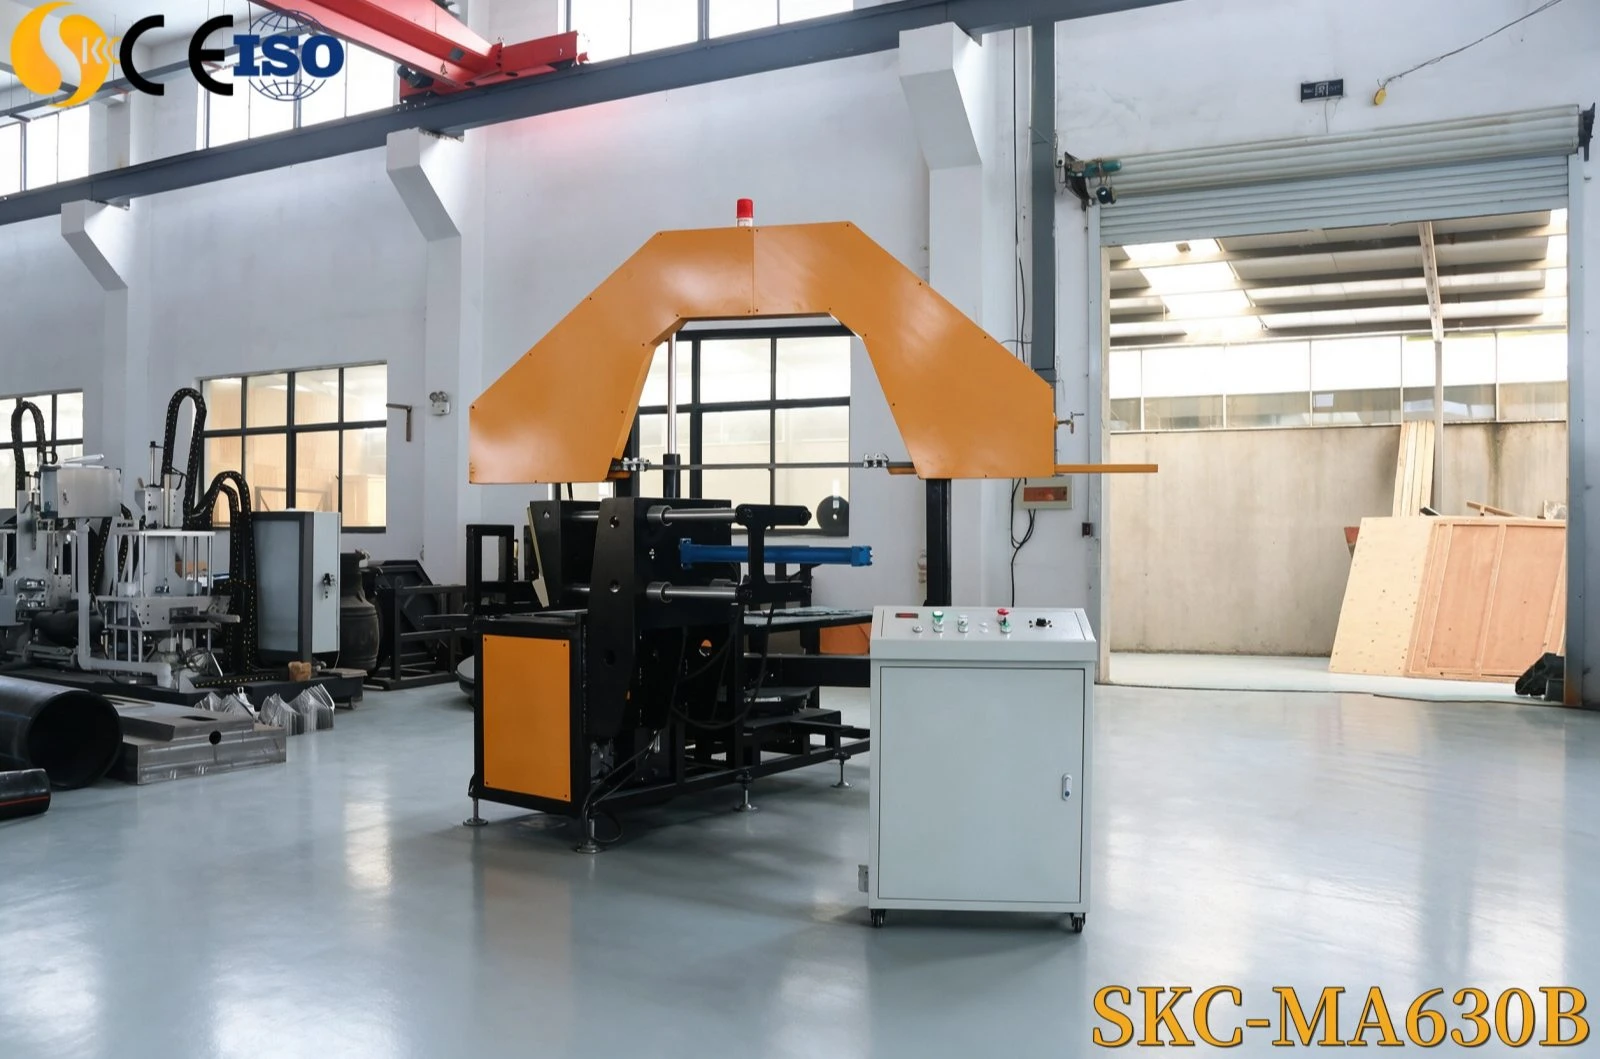
Enne toru laadimist mitme nurga all olevale põkksulatuskeevitusseadmele tuleb toores HDPE-toru lõigata nurga all olevateks segmentideks, mille otsad on puhtad, kandilised või kaldus. Töökodade paigaldamise projektide puhul ühendavad kasutajad tavaliselt mitme nurgaga keevitustööd mitme nurgaga lõikesaega. See saag lõikab HDPE toru täpselt sihtnurkadeni, pakkudes siledaid ja tasaseid lõikepindu, mis on põlvede, tiibide, ristide ja Y-tüüpi liitmike kvaliteetsete liitmike saavutamise eeltingimus. Halvasti lõigatud toruotsad põhjustavad valesid joondusi, nõrku keevisõmblusi ja ebaõnnestunud survekatse.

Järeldus
Kokkuvõtteks võib öelda, et toruliitmike valmistamise masin (mitme nurga all olev põkksulatuskeevitusseade) toodab nelja HDPE-südamiku kuju: küünarnukk, tee, rist ja Y-tüüpi toru. Need kohandatud termoplastist liitmikud lahendavad standardsete survevaluliitmike piirangud suure läbimõõduga või mittestandardsete torustike paigutuste jaoks ning keevitusandmeid saab salvestada vastavusauditi jaoks. Töökoja liitmike valmistamise töövoo planeerimisel pidage meeles, et mitme nurga all oleva põkkliitmise tööks on tavaliselt vaja mitme nurga all olevat lõikesaagi, et enne keevitamist torude nurga täpseks lõikamiseks kasutada.
Kui soovite selle sae lõikamise kohta rohkem teada saada, vaadake meie eelmist blogi:Kas mitme nurgaga lõikesaag saab teha kaldlõikeid??